
新闻详细
印染污水处理设备在技术攻坚与绿色运营全景方案
发布时间:
2025-09-04 15:22
印染行业作为纺织产业链的污染大户,其废水处理一直是环保治理的重点领域。随着《纺织染整工业水污染物排放标准》(GB 4287-2012)执行力度不断加大,以及 “双碳” 目标对低碳运营的要求,传统印染污水处理设备已难以满足高净化效率、低能耗、资源化回用的多重需求。本文将深入剖析印染污水处理的技术难点,系统介绍设备的创新解决方案、科学选型方法、全周期运维策略及未来发展趋势,为印染企业提供从污染治理到绿色转型的完整技术指南。
一、印染污水的治理难点与设备技术挑战
印染废水因生产工艺复杂、染料助剂多样,形成了独特的污染特征,对处理设备提出严峻挑战:
核心污染因子的顽固特性
高稳定性染料分子:活性染料、分散染料等新型染料具有复杂的共轭结构,传统生化处理对其去除率不足 30%,导致出水色度和 COD 难以达标。其中偶氮染料还可能降解产生致癌芳香胺,增加环境风险。
高盐高碱抑制效应:染色工艺中大量使用氯化钠、碳酸钠等助剂,使污水盐浓度常达 5000-20000mg/L,pH 值高达 11-13,严重破坏微生物生存环境,导致常规生物处理系统效率骤降 40% 以上。
复合污染物协同作用:污水中同时存在 PVA 浆料、表面活性剂、重金属(铜、铬)等污染物,形成 “有机物 - 盐 - 重金属” 复合污染体系,单一处理技术难以同步去除,需多工艺协同设备系统。
设备技术面临的三重考验
效能考验:需同时实现脱色(色度从数万倍降至 50 倍以下)、有机物去除(COD 从 5000mg/L 降至 80mg/L 以下)、脱盐(部分回用场景要求电导率≤1000μS/cm)的多重目标。
稳定性考验:小批量、多品种的生产模式导致污水水质波动幅度达 ±50% 以上,设备需在流量、浓度剧烈变化下保持稳定运行。
经济性考验:深度处理工艺导致运行成本攀升,如何在达标排放的同时控制处理成本(理想区间 1.5-3 元 / 吨水),成为设备选型的关键考量。
二、印染污水处理设备的创新技术方案
针对印染污水的复杂特性,新一代处理设备通过工艺组合创新和核心技术突破,形成了多层次解决方案:
预处理阶段:污染物精准分离技术
预处理的核心是降低后续处理负荷,通过针对性分离实现污染物初步去除:
选择性混凝设备:采用新型复合混凝剂(如聚合氯化铝铁 - 壳聚糖复配药剂),通过电荷中和与吸附架桥作用,对活性染料的脱色率提升至 85% 以上,较传统药剂节省 30% 用量。配套的智能投加系统通过在线色度监测仪实时调节剂量,1000 吨 / 日规模设备投资约 20-40 万元。
催化微电解设备:以铁碳复合填料为核心,在酸性条件下形成无数微电池,产生的 Fe²⁺和 [H] 可破坏染料分子结构,使 BOD/COD 比值从 0.2 提升至 0.4 以上,同时去除 30% 以上的重金属。设备无需外加药剂,运行成本低,1000 吨 / 日规模投资约 50-80 万元。
高效气浮设备:采用涡凹曝气与溶气释放相结合的双重气浮技术,产生 10-30μm 微气泡,对分散染料和油脂类物质的去除率达 90% 以上,出水 SS 可控制在 30mg/L 以下,为后续生化处理创造有利条件。
生化处理阶段:耐盐菌群与反应器革新
生化处理是去除有机物的核心环节,通过微生物驯化与设备优化提升效率:
耐盐 MBBR 设备:在移动床生物反应器中投加改性聚氨酯填料(比表面积≥500㎡/m³),富集耐盐功能菌群(如盐单胞菌属),可在盐浓度 8000mg/L 环境下保持稳定运行,COD 去除率达 80% 以上。1000 吨 / 日规模设备投资约 80-150 万元,占地较传统工艺减少 40%。
厌氧氨氧化设备:针对高氨氮印染污水,采用厌氧氨氧化菌替代传统硝化反硝化工艺,氨氮去除率达 90% 以上,能耗降低 60%,污泥产量减少 80%。设备需精准控制温度(30-35℃)和 pH 值(7.5-8.0),1000 吨 / 日规模投资约 100-180 万元。
膜生物反应器(MBR):将超滤膜组件与生物反应池集成,膜孔径 0.01-0.1μm,可截留 99% 的微生物和悬浮物,出水 COD 可控制在 50mg/L 以下,同时具备脱色功能。但需定期进行维护性清洗,膜寿命 3-5 年,1000 吨 / 日规模投资约 200-350 万元。
深度处理阶段:高级氧化与资源回收技术
深度处理实现达标排放与水资源循环利用,满足更高环保要求:
臭氧催化氧化设备:采用负载型催化剂(如 MnO₂/Al₂O₃)强化臭氧分解,产生大量羟基自由基(・OH),对残余染料和难降解有机物的去除率达 60% 以上,脱色率 95% 以上。设备需配套尾气处理系统,1000 吨 / 日规模投资约 120-200 万元,运行成本 1.5-2.5 元 / 吨水。
纳滤膜分离设备:针对中水回用需求,采用耐污染纳滤膜(截留分子量 200-1000Da),可截留染料、盐类和有机物,透过水可直接回用于染色工序,回用率达 70% 以上。设备需配套完善的预处理系统防止膜污染,1000 吨 / 日规模投资约 300-500 万元,长期运行可收回投资成本。
电化学氧化设备:采用三维电极或硼掺杂金刚石电极,通过电解产生强氧化性物质(如 ClO⁻、・OH)降解污染物,对 PVA 浆料的去除率达 85% 以上,特别适合处理含难降解有机物的印染污水,运行成本约 2-4 元 / 吨水。
三、印染污水处理设备的科学选型体系
企业需建立 “水质分析 - 目标定位 - 技术匹配 - 经济评估” 的全流程选型体系,确保设备适配性:
选型前的关键参数调研
水质特征分析:连续 72 小时监测污水的 COD、BOD、色度、盐浓度、pH 值、染料类型及特征污染物浓度,形成详细水质报告。重点区分活性染料、分散染料、还原染料等不同类型污水,针对性选择处理工艺。
处理目标设定:根据排放去向确定处理目标(直接排放执行一级标准、间接排放满足管网要求、回用达到生产用水指标),目标不同对应工艺路线差异显著。例如回用场景需增加脱盐和深度过滤单元。
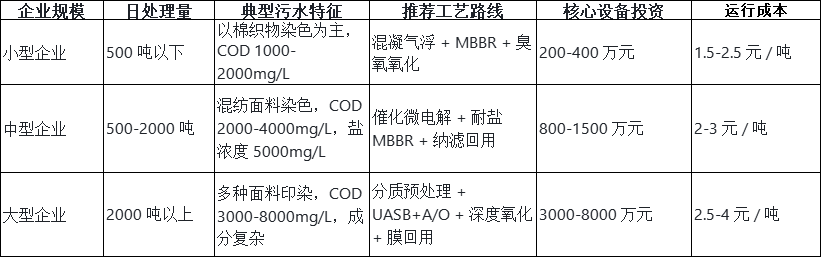
场地与成本约束:测量可用土地面积、地形条件、地下水位等参数,核算设备投资预算和运行成本承受能力,中小型企业宜选择一体化设备降低初期投资,大型企业可考虑分模块组合工艺提高灵活性。
分规模设备选型推荐
选型避坑指南
避免盲目追求 “高技术”:MBR、纳滤等高端设备虽处理效果好,但投资和运维成本高,中小型企业若无需回用,采用 “混凝 + MBBR + 臭氧” 工艺即可满足达标要求。
重视耐盐性设计:盐浓度超过 5000mg/L 的污水,需选择专用耐盐设备和菌群,普通生物处理设备会因盐抑制导致效率骤降。
预留扩容空间:设备设计处理量需按现有水量的 1.2-1.5 倍规划,避免企业扩产时需重新更换设备。
考察实际案例:优先选择有同类企业成功应用案例的设备厂家,要求提供至少 3 个月的稳定运行数据,而非仅依赖实验室报告。
设备运行优化与成本控制策略
印染污水处理设备的长期稳定运行需通过精细化管理实现效率最大化和成本最优化:
工艺参数精准调控
预处理阶段:混凝剂投加量需根据进水色度实时调整(活性染料污水投加 80-150mg/L,分散染料污水投加 100-200mg/L),气浮设备溶气压力控制在 0.3-0.5MPa,确保气泡均匀细小。
生化阶段:MBBR 池溶解氧维持在 2-3mg/L,填料填充率 30-40%,通过污泥回流比调节污泥浓度;厌氧反应器温度控制在 30-35℃,挥发酸(VFA)浓度控制在 500-1500mg/L,避免酸积累抑制反应。
深度处理阶段:臭氧氧化接触时间≥30 分钟,催化剂定期再生(每 3-6 个月);膜系统操作压力控制在 0.15-0.3MPa,定期进行反冲洗和化学清洗,延缓膜污染。
节能降耗实用技巧
能源优化:采用变频风机和水泵,根据实际负荷自动调节转速,节电率达 20-30%;将厌氧反应器产生的沼气(甲烷含量 60-70%)用于加热或发电,年节能效益可达设备总能耗的 15-25%。
药剂优化:通过正交试验确定最佳混凝剂种类和投加量,采用自动计量投加系统减少浪费;臭氧氧化系统采用氧气源替代空气源,提高臭氧产率 30% 以上。
水资源循环:将深度处理后的中水分级利用,高水质回用至染色工序,中水质用于设备清洗和车间地面冲洗,回用率提升至 70% 以上,年节约用水成本显著。
运维管理标准化流程
日常巡检:每日检查设备运行声音、振动、温度是否正常,记录关键参数(流量、压力、电流、DO 值),发现异常及时处理。
定期维护:每周清理格栅、检查曝气系统均匀性;每月校准在线监测仪表、检查管道阀门密封性;每季度更换润滑油、清洗过滤器;每年进行设备全面解体检查,更换易损件。
故障应急处理:建立设备故障应急预案,配备备用泵、备用电源等应急设备,确保突发情况下污水不外排;针对膜污染、曝气不均等常见故障,制定标准化处理流程,缩短故障处理时间。
四、政策合规与技术发展趋势
印染企业需密切关注环保政策动态,确保设备运行符合监管要求,同时把握技术发展方向:
政策合规要点
排污许可管理:严格按照排污许可证规定的排放浓度、排放量和监测频次运行设备,如实记录运行数据,保存期限不少于 3 年;发生工艺变更时及时申请变更许可。
环保税减免:根据设备处理后的实际排放浓度,享受税收减免优惠(排放浓度低于标准 30% 的减按 75% 征收,低于 50% 的减按 50% 征收),需定期提供第三方检测报告作为依据。
碳足迹核算:将污水处理环节纳入企业碳足迹核算,优先采用低碳处理工艺(如厌氧氨氧化、光伏驱动曝气),降低单位水碳排放强度,响应 “双碳” 目标。
未来技术发展方向
智能化与数字化:通过物联网技术实现设备运行参数实时监测、工艺自动优化和远程诊断,结合数字孪生技术构建虚拟处理系统,运维效率提升 40% 以上。
低碳化与能源自给:开发新型高效催化剂降低高级氧化能耗,推广 “污水处理 + 光伏发电” 一体化设备,利用污水余热回收技术,实现能源自给率 30% 以上。
资源回收最大化:从污水中定向回收染料、盐类和水资源,构建 “污水 - 资源 - 产品” 的循环经济模式,部分企业已实现污水处理单元盈利。
模块化与柔性化:设备采用模块化设计,可根据水质水量变化灵活组合工艺单元,安装周期缩短 50% 以上,适应印染企业多品种、小批量的生产特点。
印染污水处理设备已从单纯的环保设施升级为企业绿色转型的核心竞争力。通过技术创新选型、精细化运行管理和政策合规应对,企业不仅能满足日益严格的环保标准,还能通过资源回收和节能降耗创造经济效益。建议企业建立设备全生命周期评估机制,定期开展技术升级与改造,让污水处理设备真正成为推动印染行业高质量发展的绿色引擎。


