
新闻详细
化工污水处理设备在政策合规下的技术选型与效能提升路径
发布时间:
2025-09-07 16:08
随着《“十四五” 工业绿色发展规划》对化工行业 “水污染物排放强度降低 10%” 目标的明确,以及地方环保督察的常态化推进,化工企业面临 “不达标即停产” 的严峻压力。化工污水处理设备作为实现废水合规排放与绿色生产的核心载体,需同时满足 “高难度水质处理”“低运行成本”“政策适配性” 三大需求。本文从政策要求、技术细节、细分场景选型及效能优化角度,为化工企业提供专业、可落地的设备应用指南,助力企业在合规基础上实现降本增效。
一、政策驱动下的化工污水处理设备:合规性要求与技术适配
当前化工废水治理政策呈现 “标准趋严、监管细化、奖惩分明” 三大特点,直接决定化工污水处理设备的选型方向,企业需优先关注设备与政策的适配性:
1. 排放标准升级:设备需满足 “超低排放” 要求
核心政策:《石油化学工业污染物排放标准》(GB 31571-2015)明确,新建化工企业 COD 排放限值≤50mg/L,现有企业 2025 年底前需降至 60mg/L 以下;部分重点流域(如长江经济带、黄河流域)更出台地方标准,COD 限值进一步收紧至 30mg/L,重金属(如铬、镍)限值低至 0.05mg/L;
设备适配要求:传统单一生化设备已无法满足超低排放需求,需选择 “预处理 + 生化 + 深度处理” 组合设备,如高毒废水需搭配高级氧化预处理,高盐废水需集成膜分离深度处理,确保出水稳定达标。
2. 监管方式细化:设备需具备 “可追溯、可监控” 能力
政策要求:《排污许可管理条例》规定,化工企业需安装废水在线监测系统(COD、pH 值、流量等参数实时传输至环保部门),设备运行数据需保存至少 3 年;
设备技术适配:优质化工污水处理设备需集成物联网模块,支持实时采集进水 / 出水水质、能耗、药剂投加量等数据,可对接企业 ERP 系统与环保监管平台,实现 “数据可追溯、异常可预警”,避免因数据缺失面临处罚。
3. 资源化激励:设备需具备 “资源回收” 潜力
政策导向:国家发改委《循环经济发展专项资金管理办法》明确,对化工废水 “中水回用”“重金属回收” 项目给予补贴,部分地区对回用率超 70% 的企业减免部分排污费;
设备选型方向:优先选择具备资源化功能的设备,如含重金属废水选用螯合树脂吸附 + 电解回收设备,高盐废水选用 MVR 蒸发结晶设备(回收工业盐),高浓度有机废水选用厌氧反应器(回收沼气),通过资源回收抵消部分设备运行成本。
二、化工污水处理设备技术细节解析:核心参数与性能差异
化工污水处理设备的性能优劣,需通过关键技术参数判断,不同类型设备的核心指标差异显著,企业选型时需精准对比,避免 “参数虚标” 导致的治理失效:
(一)预处理设备:核心参数决定 “破毒、降浓” 效果
高级氧化设备(以电催化氧化为例)
关键参数:电流密度(50-150A/m²)、羟基自由基(・OH)产量(≥2.5mmol/L)、能耗(≤3kWh/kg COD)、极板材质(优先选钛基钌铱涂层,使用寿命≥5 年);
性能对比:普通二维电极电催化设备・OH 产量仅 1.2mmol/L,COD 去除率 40% 左右;而三维电极设备・OH 产量提升至 3.0mmol/L,COD 去除率可达 65%-75%,且能耗降低 20%,更适合高毒难降解废水;
选型误区:仅关注 COD 去除率,忽视能耗与极板寿命,部分低价设备采用普通不锈钢极板,1 年即需更换,长期运行成本更高。
蒸发结晶设备(以 MVR 为例)
核心参数:蒸发量(需匹配企业废水排放量,建议预留 20% 余量)、能耗比(≤0.35kWh/kg 水,传统多效蒸发为 0.8kWh/kg 水)、盐回收率(≥95%)、材质耐腐蚀性(蒸发器主体优先选钛合金,避免高盐废水腐蚀);
实战数据:某氯碱企业采用 MVR 蒸发结晶设备,日处理 500 吨含盐量 8% 的废水,蒸发量 500kg/h,能耗比 0.32kWh/kg 水,盐回收率 98%,回收的工业盐纯度达 99.2%,可直接出售,年收益超 50 万元。
(二)生化处理设备:微生物活性与耐逆性是核心
厌氧生物反应器(IC/UASB)
关键指标:容积负荷(IC 反应器可达 20-30kg COD/(m³・d),UASB 为 5-10kg COD/(m³・d))、沼气产率(≥0.35m³/kg COD 去除量)、抗冲击能力(可承受 COD 浓度波动 ±40%);
技术差异:IC 反应器采用内循环设计,混合效果更好,容积负荷是 UASB 的 3-4 倍,更适合高浓度有机废水(COD>8000mg/L);UASB 结构简单、成本低,适合 COD 3000-8000mg/L 的废水;
案例验证:某石化企业处理 COD=12000mg/L 的石化废水,选用 IC 厌氧反应器,容积负荷 25kg COD/(m³・d),COD 去除率 82%,日均产沼气 8000m³,可满足企业 15% 的蒸汽需求,年节省能源成本 180 万元。
耐盐好氧设备(MBR)
核心参数:膜通量(20-30L/(m²・h),抗污染膜通量衰减率≤15%/ 年)、耐盐浓度(常规耐盐 MBR 为 5%-8%,特殊驯化菌种可达 10%-12%)、污泥浓度(MLSS≥8000mg/L,普通好氧设备为 3000-5000mg/L);
性能优势:某制药企业处理含盐量 10% 的废水,选用特殊驯化菌种的 MBR 设备,膜通量稳定在 22L/(m²・h),COD 去除率 90%,出水 COD≤45mg/L,回用率 75%,比传统好氧设备节省占地 60%。
(三)深度处理设备:精准去除残留污染物
膜分离设备(RO/NF)
关键参数:脱盐率(RO 膜≥99.5%,NF 膜 80%-90%)、COD 去除率(RO 膜≥95%,NF 膜 85%-90%)、抗污染性能(优先选抗污染膜,如陶氏 BW30FR-400/34i,清洗周期延长至 3-6 个月)、运行压力(RO 膜 1.5-2.0MPa,NF 膜 0.8-1.2MPa);
选型建议:电子化工废水对水质要求高(如超纯水回用),选 RO 膜设备;染料、农药废水需回收有用物质(如染料、有机酸),选 NF 膜设备(截留有机物,允许部分盐分透过)。
重金属去除设备(磁分离 + 螯合树脂)
核心指标:重金属去除率(≥99%)、树脂吸附容量(螯合树脂对铜的吸附容量≥1.5mmol/g)、处理时间(磁分离设备≤5 分钟,树脂吸附设备停留时间 30-60 分钟);
应用案例:某电镀企业处理含铜 10mg/L 的废水,采用 “磁分离预处理(去除悬浮物 + 部分铜)+ 螯合树脂吸附(深度除铜)” 设备,处理后铜离子浓度降至 0.02mg/L,树脂饱和后酸洗脱,电解回收铜纯度达 99.5%,年回收铜 12 吨,收益超 70 万元。
三、细分场景下的化工污水处理设备选型:按企业规模与废水类型适配
不同规模、不同类型的化工企业,废水特性与治理需求差异显著,需针对性选择设备,避免 “大马拉小车” 或 “小设备处理大水量” 的资源浪费:
1. 中小型化工企业(日废水排放量<500 吨):优先选择 “一体化设备”
核心需求:占地小、投资低、运维简单;
设备选型:
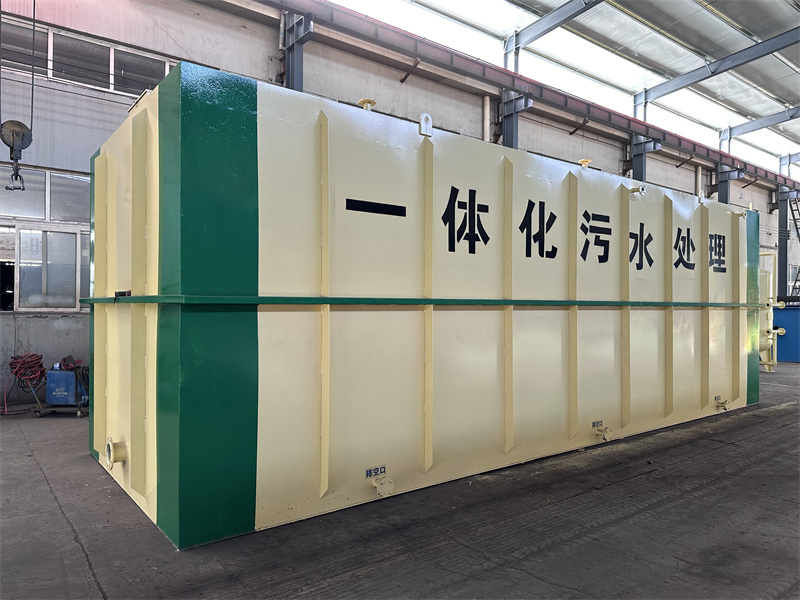
高毒废水:一体化 “电催化氧化 + 小型 IC 厌氧 + MBR” 设备,如某小型农药厂(日排废水 200 吨)选用该设备,占地仅 150㎡,投资 280 万元,COD 去除率 85%,运维仅需 1 名专职人员;
高盐废水:一体化 MVR 蒸发结晶设备(处理量 5-50 吨 / 日),如某小型染料厂(日排高盐废水 50 吨)选用该设备,投资 120 万元,盐回收率 95%,运行成本 35 元 / 吨废水,低于外包处理成本(80 元 / 吨)。
2. 大型化工企业(日废水排放量>1000 吨):选择 “模块化组合设备”
核心需求:处理量大、稳定性高、资源化收益高;
设备选型:
石化企业(高浓度有机废水):“预处理(臭氧氧化)+ 大型 IC 厌氧反应器(日处理 2000 吨)+ 耐盐 MBR + RO 膜分离”,某石化企业采用该组合,COD 从 10000mg/L 降至 30mg/L,回用率 80%,年节省水费 1200 万元,回收沼气年发电 150 万度;
煤化工企业(高盐废水):“多效蒸发 + MVR 蒸发结晶(日处理 1000 吨)+ 盐提纯系统”,某煤化工企业采用该设备,盐回收率 98%,年回收工业盐 3 万吨,收益超 180 万元,同时避免高盐废水外排风险。
3. 特殊化工行业(如医药、农药、电镀):聚焦 “专项处理设备”
医药中间体企业(含难降解有机物):选用 “超临界水氧化设备(预处理)+ 厌氧氨氧化设备”,可处理 COD>20000mg/L 的高浓废水,降解率 99.9%,且无二次污染;
电镀企业(含重金属):选用 “磁分离预处理 + 螯合树脂吸附 + 电解回收设备”,重金属去除率 99.5% 以上,实现 “废水达标 + 重金属回收” 双重目标。
四、化工污水处理设备效能优化:4 大策略降低运行成本
选对设备只是第一步,科学的运行与维护可使设备效能提升 20%-30%,进一步降低企业治理成本:
1. 水质预处理优化:减少设备负荷
策略:在设备前端增设格栅(去除大颗粒杂质)、调节池(均衡水质水量,停留时间≥8 小时),避免杂质堵塞膜组件或磨损设备部件;高盐废水预处理时,先通过软化装置去除钙、镁离子,防止蒸发结晶设备结垢(结垢会导致设备传热效率下降 30%,能耗增加 20%);
案例:某化肥厂在 MVR 蒸发结晶设备前增设软化装置,设备结垢周期从 1 个月延长至 6 个月,清洗频率降低,年节省清洗成本 15 万元。
2. 运行参数动态调节:匹配水质变化
方法:根据进水水质实时调整设备参数,如高毒废水浓度升高时,增加高级氧化设备的电流密度或药剂投加量;高盐废水盐度降低时,适当降低 MVR 蒸发设备的蒸汽用量;
技术支撑:通过设备的智能控制系统,设置参数调节阈值(如 COD>3000mg/L 时自动提升氧化强度),实现 “水质波动 - 参数调整” 的自动化响应,避免人工操作滞后导致的出水超标。
3. 药剂与能源优化:降低消耗成本
药剂优化:选择高效、低耗药剂,如高级氧化设备选用 “臭氧 + 双氧水” 复合氧化体系,比单一臭氧氧化药剂用量减少 30%;生化设备选用耐盐菌种,减少营养盐(如尿素、磷酸二氢钾)投加量,降低药剂成本;
能源回收:利用厌氧反应器产生的沼气发电,为设备提供部分电能;MVR 蒸发结晶设备的二次蒸汽余热可用于预热进水,降低蒸汽消耗(余热回收可使能耗降低 15%)。
4. 设备维护精细化:延长使用寿命
日常维护:预处理设备每周清理电极、过滤器滤芯;生化设备每季度检测微生物活性,补充流失菌种;膜分离设备每月进行 1 次物理清洗(反冲洗),每 3 个月进行 1 次化学清洗(采用柠檬酸、NaOH 溶液),避免膜污染导致通量下降;
定期检修:每年对设备主体(如反应器、蒸发器)进行腐蚀检测,对老化部件(如膜组件、泵密封件)及时更换,避免设备故障导致的停产损失(某化工企业因未及时更换膜组件,导致设备停机 3 天,废水 超标排放被罚款 80 万元)。
五、行业趋势:化工污水处理设备的 3 大技术革新方向
随着环保技术与数字化的深度融合,化工污水处理设备正迎来新一轮技术革新,未来将呈现以下三大趋势:
1. 智能化与数字化深度融合
技术突破:设备将集成 AI 算法,通过分析历史运行数据(水质、能耗、处理效果),自动优化运行参数,如预测水质波动并提前调整药剂投加量,使处理效率提升 15%,能耗降低 10%;部分设备已实现 “数字孪生” 技术,在虚拟平台模拟设备运行状态,提前预警故障风险(如膜组件老化、反应器腐蚀),减少停机时间;
2. 低碳化技术广泛应用
发展方向:低能耗工艺成为主流,如新型厌氧氨氧化设备能耗仅为传统工艺的 1/10,光伏驱动的 MVR 蒸发结晶设备(利用太阳能供电)可降低化石能源消耗;设备材质采用低碳材料(如可回收玻璃钢、低碳不锈钢),生产过程碳排放降低 25%;
3. 模块化与灵活化设计
技术特点:设备采用 “标准化模块” 设计,可根据企业废水排放量、水质变化灵活增减模块(如日处理量从 500 吨增至 1000 吨时,仅需新增 1 组生化模块),避免重复投资;移动模块化设备(如集装箱式一体化设备)可快速部署,满足企业应急处理需求(如突发泄漏、临时扩产)。
结语
化工污水处理设备是企业绿色发展的 “核心资产”,在政策趋严与市场竞争加剧的双重压力下,化工企业需摒弃 “重生产、轻治理” 的传统思维,将化工污水处理设备视为 “合规保障、成本优化、资源回收” 的核心资产。选型时需结合政策要求、自身废水特性与治理目标,优先选择 “技术适配、运行稳定、可资源化” 的设备;运行中通过精细化运维与效能优化,最大化设备价值。未来,随着智能化、低碳化技术的升级,化工污水处理设备将不仅帮助企业实现环保合规,更将成为推动化工行业绿色转型、降本增效的关键力量。
化工污水处理设备


